

Elektrik malzemeleri üretimi, montaj otomasyonunun en zorlu alanlarından biridir. Bir klemens, priz veya duy; dışarıdan bakıldığında basit görünse de içinde birbirine geçen çok sayıda küçük parça barındırır. Bu parçalar yüksek adetli üretilir, düşük birim fiyata sahiptir ve montaj hatası doğrudan elektriksel güvenliği ilgilendirir. Yani hem hızlı hem hatasız olmak zorundadır.
Bu yazıda klemens, priz, anahtar, fiş, duy ve sigorta üretiminde kullanılan otomatik montaj makinelerini; ortak teknolojilerini ve bir hattın nasıl projelendirildiğini ele alıyoruz.
Elektrik Komponentleri Neden Zor Monte Edilir?
Bu ürün ailesinin dört ortak zorluğu vardır.
Parça sayısı fazladır. Tek bir klemens gövde, iletken terminal sacı, sıkıştırma vidası ve yay gibi bileşenlerden oluşur. Priz ve anahtarlarda bu sayı daha da artar; altyapı ve üstyapı ayrı ayrı monte edilir.
Parçalar küçük ve karışmaya yatkındır. Yaylar birbirine dolanır, ince terminal sacları üst üste yapışır, vidalar kendi aralarında kilitlenir. Bu yüzden besleme, montajın kendisinden daha kritik hâle gelir.
Yönlendirme hassastır. Bir terminal sacının ters girmesi, gövdenin baş aşağı beslenmesi ürünü kullanılamaz yapar; üstelik bu çoğu zaman gözle fark edilmez.
Hata elektriksel güvenliği ilgilendirir. Eksik sıkılmış bir vida veya oturmamış bir kontak, sahada ısınma ve arıza demektir. Bu nedenle bu hatlarda montaj kadar montajın doğrulanması da tasarlanır.
Klemens Montaj Otomasyonu
Klemens hatlarında süreç, plastik gövdelerin ve metal terminallerin ayrı besleyicilerden sıralanmasıyla başlar. Her parça türü için kendi çanağı ve yönlendirme kanalı tasarlanır; gövde döner indeks tablasındaki fikstüre yerleştirilirken iletken terminal ayrı bir kanaldan gövdenin yuvasına itilir.
Ardından sıkıştırma vidaları takılır. Klemens üzerinde birden fazla vida varsa bunlar çok milli bir kafayla aynı çevrimde sıkılabilir. Sıkma sırasında tork izlenerek eksik veya boşa dönen vidalar tespit edilir.
Yaylı (klipsli) klemenslerde vida yerine sac yay kullanılır. Bu tip ürünlerde yay, bobinden beslenerek hat üzerinde bükülür ve gövdeye çakılır; besleme ve şekillendirme aynı istasyonda birleşir.
Çözüm Otomasyon’un bu alanda geliştirdiği uygulamayı klemens montaj makinesi proje sayfamızda inceleyebilirsiniz.
Priz, Anahtar ve Buat Montaj Hatları
Priz ve anahtar montajı, elektrik malzemeleri içinde en çok komponent barındıran gruptur. Altyapı gövdesi, kontak sacları, tırnaklar, vidalar, yaylar ve üst kapak farklı istasyonlarda sırayla bir araya getirilir. Bu nedenle çözüm çoğu zaman tek makine değil, birbirine bağlı birkaç istasyondan oluşan bir hattır.
Grup prizlerde ve anahtar kasalarında iş, yüksek adetli vida sıkmaya dönüşür: aynı ürün üzerinde çok sayıda vida, aynı torkta ve doğrulanmış biçimde sıkılmalıdır. Sıva altı buat ve alçıpan kutu montajında da benzer biçimde tekrarlı vidalama öne çıkar.
Bu tür uygulamalarda belirleyici olan çevrim süresi kadar ürün değişim süresidir; aynı hattın farklı priz modellerine geçebilmesi için fikstür ve reçete yapısı baştan planlanır.
Elektrik Fişi ve Fiş Bacağı Üretimi
Fiş üretiminde iki ayrı iş vardır. Birincisi pirinç fiş pimlerinin gövdeye monte edilmesi ve kablo sıkıştırma vidalarının takılması; ikincisi kablonun uca bağlanmasıdır.
Pim ve vida tarafı, klasik besleme-yönlendirme-sıkma problemidir: sağ ve sol pimler ayrı çanaklarda yönlendirilir, vidalar ayrı bir üniteden vidalama noktalarına iletilir. Çözüm Otomasyon’un bu konudaki uygulaması için elektrik fişi bacağı otomatik vida sıkma makinesi sayfasına bakabilirsiniz.
Kablo tarafında ise farklı bir proses grubu devreye girer: çok telli bakır kablonun soyulması, tellerin dağılmaması için burulması ve gerektiğinde ultrasonik kaynakla uç birleştirilmesi. Bu işlemler fiş montajından ayrı bir uzmanlık alanıdır ve genellikle kendi istasyonlarında yürütülür.
Duy ve Lamba Tabanı Montajı
Duy montajında gövde, metal kontaklar ve bağlantı parçaları ürünün montaj sırasına göre birleştirilir. E27, E14, porselen, bakalit ve plastik gövdeli duylar aynı parça yapısına sahip olmadığı için hattın uygunluğu ürün adına göre değil, numune ve teknik resim üzerinden belirlenir.
Lamba tabanı üretiminde perçinleme öne çıkar: metal taban ile gövdenin kalıcı biçimde birleştirilmesi gerekir. Perçinleme yöntemleri hakkında ayrıntı için otomatik perçin takma sistemleri sayfamızı inceleyebilirsiniz.
Aydınlatma ürünlerinde montajın ardından elektriksel doğrulama önem kazanır. Hat sonunda kontak sürekliliği, polarite ve yalıtım gibi ölçümler yapılabilir; test kapsamı ürünün tabi olduğu standarda ve müşterinin kabul kriterlerine göre belirlenir.
Duy hatları için proje yaklaşımımızı Duy Montaj Makinesi sayfamızda bulabilirsiniz.
Sigorta (MCB) Montaj ve Test Hatları
Mini otomatik sigorta üretimi, elektrik malzemeleri içinde test boyutu en ağır basan gruptur. Montajın kendisi çok parçalı ve hassastır; ancak asıl belirleyici olan, ürünün aşırı yük ve kısa devre koşullarında beklenen sürede açıp açmadığının doğrulanmasıdır.
Bu nedenle MCB hatlarında montaj istasyonlarının sonuna test üniteleri eklenir. Ölçüm doğruluğunun zamanla kaymaması için test düzeninin periyodik olarak kalibre edilmesi, bazı hatlarda ise sistemin kendi kendini ayarlaması planlanır. Ölçüm sonuçlarına göre ürünler sınıflandırılır ve uygun olmayanlar hattan ayrılır.
Bu Hatların Ortak Teknolojileri
Ürünler farklı olsa da elektrik malzemeleri montaj hatları birkaç ortak yapı taşı üzerine kurulur.
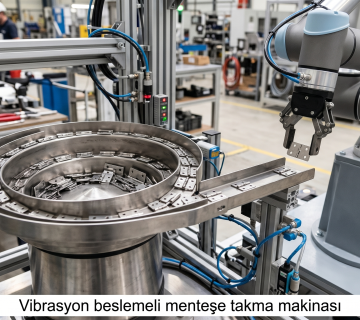
Vibrasyonlu besleme. Karışık haldeki küçük parçaların doğru yönde sıraya dizilmesi bu hatların temelidir. Çanak geometrisi ve yönlendirme tırnakları her parça için ayrı tasarlanır. Ayrıntı için vibrasyonlu besleme sistemleri sayfamıza bakabilirsiniz.
Döner indeks tabla. Birden fazla istasyonun eş zamanlı çalışmasını sağlar. Parça bir kez fikstüre bağlanır, tabla döndükçe sırayla işlenir; bu da çevrim süresini kısaltır ve her istasyonda yeniden konumlandırma ihtiyacını ortadan kaldırır.
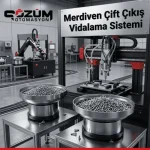
Tork kontrollü vidalama. Elektrik ürünlerinde vidanın ne kadar sıkıldığı doğrudan güvenlik konusudur. Sıkma boyunca tork izlenerek eksik sıkma ve yalama diş tespit edilir. Bu konudaki mühendislik ayrıntıları otomatik beslemeli vidalama sistemleri sayfamızda yer alıyor.
Poka-yoke kontrolleri. Parça varlığı, doğru yön ve işlem sonucu sensörlerle izlenir. Amaç hatayı sonradan bulmak değil, hatalı ürünün bir sonraki istasyona geçmesini engellemektir.
Hat Sonu Elektriksel Test
Mekanik montajın tamamlanmış olması, ürünün elektriksel olarak sağlam olduğu anlamına gelmez. Bu yüzden elektrik malzemeleri hatlarında montaj istasyonlarının ardına test istasyonu eklenmesi yaygındır.
Uygulamaya göre kontak sürekliliği, bağlantı direnci, polarite ve yalıtım dayanımı ölçülebilir. Testin kapsamı; ürünün tabi olduğu standarda, müşterinin kabul kriterlerine ve hattın hedef çevrim süresine göre belirlenir. Test sonuçları kaydedilerek üretim izlenebilirliği sağlanabilir.
Projenizi Nasıl Değerlendiriyoruz?
Elektrik malzemeleri montajında doğru çözüm, ürün adından değil parçadan çıkar. Aynı isimle anılan iki klemens veya iki duy, besleme davranışı bakımından tamamen farklı olabilir.
Bu nedenle çalışmaya numuneyle başlıyoruz. Değerlendirme için gereken bilgiler şunlardır:
- Monte edilecek ürünün ve tüm alt parçalarının numunesi
- Varsa ölçülü teknik resimler ve malzeme bilgileri
- Mevcut manuel montaj sırası ve süresi
- Hedef saatlik veya vardiyalık üretim adedi
- Kontrol ve test kabul kriterleri
- Üretilecek ürün varyantları ve değişim sıklığı
- Mevcut hat bağlantısı, yerleşim ve altyapı bilgileri
Bu bilgilerle besleme yönteminin uygunluğu, istasyon sayısı ve gerçekçi çevrim süresi çıkarılır. Sabit bir kapasite değeri numune denemesi yapılmadan verilmez.
Sıkça Sorulan Sorular
Aynı makinede farklı ürün modelleri monte edilebilir mi?
Parça geometrileri ve montaj sırası yeterince benzerse mümkündür. Değişebilir fikstür, ayarlanabilir istasyon konumu ve reçete tanımıyla çok ürünlü çalışma planlanabilir. Farklar büyükse ayrı besleme takımı veya ayrı istasyon gerekebilir; karar numune karşılaştırmasıyla verilir.
Küçük ve birbirine dolaşan parçalar otomatik beslenebilir mi?
Çoğu durumda evet, ancak bu parçaya bağlıdır. Boy-çap oranı, yüzey pürüzlülüğü, çapak ve yağ durumu besleme kararlılığını belirler. Bu yüzden çanak ve kanal tasarımı numune üzerinde denenerek doğrulanır; uygun olmayan parçalarda magazin, palet veya operatör destekli besleme değerlendirilir.
Hattın kapasitesi nasıl belirlenir?
Kapasiteyi en yavaş istasyon belirler. Besleme süresi, montaj adımları, kontrol süresi ve boşaltma birlikte ölçülür. Bu nedenle sabit bir adet vermek yerine, numune denemesi ve proses analizi sonrasında gerçekçi bir çevrim süresi hesaplanır.
Montaj hattına elektriksel test eklenebilir mi?
Ürünün test yöntemi, güvenlik şartları ve kabul kriterleri tanımlanabiliyorsa eklenebilir. Süreklilik, polarite veya yalıtım gibi ölçümler hat sonuna entegre edilerek uygun olmayan ürünlerin ayrılması sağlanabilir. Kapsam proje aşamasında netleştirilir.
Mevcut üretim hattımıza entegre olur mu?
Mekanik yerleşim, elektriksel arayüzler ve güvenlik koşulları uygun olduğunda konveyör, robot veya diğer istasyonlarla entegrasyon projelendirilebilir. Gerekli sinyal listesi ve haberleşme yöntemi teklif aşamasında belirlenir.