
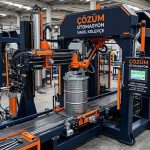
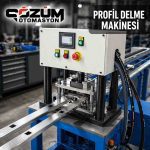

Kılavuz Çekme Makinesi ve Otomatik Diş Açma Üniteleri
Kılavuz çekme makinesi; önceden hazırlanmış bir deliğe belirlenen ölçü ve derinlikte iç vida dişi açmak için kullanılan endüstriyel işleme sistemidir. Projeye göre parça yükleme, fikstürleme, ön delik, kılavuz çekme ve proses kontrolü aynı makine veya otomasyon hücresinde birleştirilebilir. Sistem; işlenecek malzeme, diş ölçüsü, diş derinliği, üretim adedi ve çevrim gereksinimlerine göre özel olarak tasarlanır. Bu kapsamda kılavuz çekme makinası, işlenecek malzeme ve diş ölçüsüne göre özel olarak boyutlandırılır.
Aramalarda kullanılan “diş açma makinesi” ve “diş çekme makinesi” ifadeleri hem iç hem dış diş işlemleri için kullanılabilir. Bu sayfadaki çözümün temel odağı, deliğin içine diş açan otomatik kılavuz çekme prosesidir. Mil veya çubuk üzerine dış diş açılması farklı takım ve makine yapısı gerektirir.
Otomatik Kılavuz Çekme Süreci
1. Parça Yükleme ve Fikstürleme
Parça; operatör, konveyör, robot veya uygun ürünlerde otomatik besleme sistemiyle istasyona alınabilir. İşlem ekseninin deliğe doğru hizalanabilmesi için ürün geometrisine özel fikstürde referanslanır ve sabitlenir.
2. Ön Delik ve İç Diş Açma
Parçada uygun çapta ön delik mevcutsa doğrudan kılavuz çekme yapılabilir. Proje gerektiriyorsa ön delik ve kılavuz çekme işlemleri aynı makinede sıralı istasyonlar halinde uygulanabilir. Ön delik çapı, kılavuz tipi, kesme parametreleri ve diş derinliği teknik resme göre belirlenir.
3. Takımın Geri Çıkışı ve Proses Kontrolü
İşlem sonunda takım kontrollü biçimde geri çıkar. Servo akımı, tork, pozisyon, derinlik veya çevrim bilgisi; seçilen tahrik ve kontrol altyapısına bağlı olarak izlenebilir. Bu veriler takım zorlanması ya da tamamlanmamış işlem gibi durumların değerlendirilmesine yardımcı olur; kabul kriterleri numune çalışması ve müşteri şartnamesiyle tanımlanır.
Servo, Pnömatik ve Hidrolik Kılavuz Çekme Seçenekleri
Uygulamanın diş ölçüsü, malzemesi, hedef çevrimi ve kontrol gereksinimine göre servo elektrikli, pnömatik veya hidrolik kılavuz çekme ünitesi değerlendirilebilir. Servo kontrollü sistemler hız, pozisyon ve proses verilerinin reçete üzerinden yönetilmesine yardımcı olabilir. Tahrik seçimi yalnızca hız beklentisine göre değil; gerekli tork, strok, takım çapı ve kontrol seviyesi birlikte değerlendirilerek yapılır. Kılavuz çekme makinası için tahrik tipi, proses kuvveti ve izleme gereksinimi birlikte değerlendirilerek seçilir.
Kılavuz Kırılmasını Önleyen Mekanik Önlemler
Diş açmada takım kırılması yalnızca üretimi durdurmaz; kırılan kılavuz ucu delik içinde kaldığında parça çoğu zaman kurtarılamaz ve hurdaya çıkar. Bu nedenle kırılmayı sonradan fark etmek yeterli değildir, mekanik olarak önlemek gerekir.
Ünitelerimizde kılavuz ucu, ayarlanabilir tork sınırlayıcı bir kavrama üzerinden tahrik edilir. Delik içinde sıkışma, talaş birikmesi veya beklenenin üzerinde direnç oluştuğunda kavrama boşa çıkar ve tahrik momenti takıma aktarılmaz. Kavramanın devreye gireceği moment; malzemeye, diş ölçüsüne ve delik tipine göre ayarlanır.
Kavrama mekanik bir emniyettir ve anında devreye girer. Servo tahrikli uygulamalarda buna akım ve tork izleme eklenerek çift katmanlı koruma kurulabilir: mekanik emniyet takımı korur, izleme ise sapmayı kayıt altına alarak hattın durdurulmasını ve nedenin görülmesini sağlar.
Diş Derinliği Kontrolü ve Otomatik Geri Dönüş
Diş açma tek yönlü bir işlem değildir; kılavuz ucunun deliğe girmesi kadar doğru derinlikte durup geri çıkması da önemlidir. Ünitelerimizde hedef diş derinliğine ulaşıldığında mil dönüş yönü otomatik olarak değişir ve takım kontrollü biçimde delikten geri çekilir.
Bu düzen özellikle kör deliklerde belirleyicidir. Derinlik tekrarlanabilir biçimde sınırlandığında hem delik tabanına dayanma kaynaklı kırılmalar önlenir hem de her parçada aynı diş boyu elde edilir. Delik boydan boya ise geri dönüş, takımın parçaya takılmadan temiz çıkması için kullanılır.
Derinlik değeri servo tahrikli ünitelerde kontrol üzerinden tanımlanır; pnömatik ve hidrolik uygulamalarda mekanik strok sınırlayıcı ve sensör düzeniyle sağlanır. Hangi yöntemin uygun olduğu diş ölçüsüne, malzemeye ve istenen tekrarlanabilirliğe göre belirlenir.
Teknik Özellikler
| Özellik | Proje Yaklaşımı |
|---|---|
| Tahrik tipi | Servo, pnömatik veya hidrolik; uygulamaya göre |
| Diş aralığı | Teknik resim ve numuneye göre |
| Çevrim süresi | Projeye göre |
| Takım kontrolü | Seçilen tahrik ve kontrol seviyesine göre servo akımı, tork, pozisyon veya çevrim bilgisi |
Malzeme, Takım ve Talaş Yönetimi
Çelik, alüminyum, dökme demir, bakır veya pirinç gibi malzemeler farklı kesme hızı, ilerleme, takım geometrisi ve yağlama koşulları gerektirir. Her malzeme ve parça aynı kılavuzla işlenemez. Uygun takım; diş ölçüsü, delik tipi, malzeme, kör veya geçişli delik yapısı ve hedef takım ömrüne göre seçilir.
Makine gövdesi ve hareket sistemi işlem kuvvetlerine göre boyutlandırılır. Proje kapsamına bağlı olarak soğutma veya yağlama, talaş uzaklaştırma, takım kırılma izleme, otomatik yükleme ve ayrı ürün çıkışı sisteme eklenebilir.
Talaş Kırma, Soğutma ve Takım Ömrü
İç diş açmada oluşan talaş delikten dışarı çıkamazsa kanal içinde birikir. Bu birikme hem diş yüzeyini bozar hem de takımı zorlayarak kırılmanın en sık nedenlerinden birini oluşturur. Uygun projelerde kılavuz mili, ilerleme sırasında belirli aralıklarla geri döndürülerek talaş kırılır ve tahliyesi kolaylaştırılır.
Malzeme davranışı burada belirleyicidir. Alüminyum ve bakır alaşımlarında talaş uzun ve yapışkan olma eğilimindedir; çelik ve dökme demirde ise daha kırılgan talaş ve yüksek kesme kuvveti söz konusudur. Buna göre kanal yapısı farklı kılavuz uçları seçilir ve talaşın yukarı mı aşağı mı tahliye edileceği planlanır.
Soğutma ve yağlama, diş yüzey kalitesini ve takım ömrünü doğrudan etkiler. Uygulamaya göre püskürtmeli soğutma, minimum miktarda yağlama veya takım içinden besleme planlanabilir. Takım ömrü; malzeme, diş ölçüsü, kesme hızı ve soğutma düzeninin birlikte sonucudur. Bu nedenle hattın tasarımında takım değişiminin hızlı ve tekrarlanabilir yapılabilmesi de gözetilir.
Çok Milli Diş Açma ve Parça Besleme
Parça üzerinde birden fazla diş açılacaksa delikler tek tek işlenebileceği gibi, çok milli bir kafayla aynı çevrimde eş zamanlı da işlenebilir. Delik konumları sabit ve birbirine yakınsa çok milli düzen çevrimi belirgin biçimde kısaltır; konumlar üründen ürüne değişiyorsa tek milli ve konumlandırmalı düzen daha esnek kalır. Farklı diş ölçüleri gerekiyorsa ayrı istasyonlar veya takım değişimli tek istasyon planlanabilir.
Diş açma ünitesinin kesintisiz beslenmesi de hattın verimini belirler. Küçük ve orta boy parçalarda vibrasyonlu çanak besleyici, uzun parçalarda magazin veya konveyörlü aktarım, karışık geometrili parçalarda robotlu yükleme kullanılabilir. Besleme çözümlerinin mühendislik ayrıntıları için vibrasyonlu besleme sistemleri ve dizici çanak sayfamızı inceleyebilirsiniz.
Kılavuz Çekme Makinesi Fiyatını Neler Etkiler?
Kılavuz çekme makinesi fiyatı; parça geometrisi, diş ölçüsü ve adedi, istasyon sayısı, tahrik tipi, otomatik yükleme ihtiyacı, fikstür yapısı, takım kontrolü, soğutma-talaş yönetimi ve mevcut hatta entegrasyona göre değişir. Standart bir fiyat yerine teknik resim, numune ve hedef üretim bilgilerine göre kapsam belirlenir.
Fizibilite İçin Gerekli Bilgiler
- Parça numunesi ve ölçülü teknik resim
- Malzeme türü ve sertlik bilgisi
- Diş ölçüsü, adımı ve istenen diş derinliği
- Kör veya geçişli delik bilgisi
- Mevcut ön delik çapı veya delme ihtiyacı
- Hedef saatlik ya da günlük üretim adedi
- Operatörlü, yarı otomatik veya tam otomatik kullanım tercihi
- Kontrol, veri kaydı ve mevcut hat entegrasyonu beklentisi
Sık Sorulan Sorular
Kılavuz çekme makinesi ne yapar?
Önceden hazırlanmış deliğin içine belirlenen ölçü ve derinlikte vida dişi açar. Uygun projelerde delme, kılavuz çekme ve kontrol adımları aynı otomasyon sisteminde birleştirilebilir. Kılavuz çekme makinası seçimi, diş ölçüsü ve parça malzemesine göre yapılır. Kılavuz makinası için kesin proses kapsamı numune ve teknik resim üzerinden belirlenir.
İç diş açma ile dış diş açma aynı işlem midir?
Hayır. Kılavuz çekme, deliğin içine iç diş açar. Mil veya çubuk gibi parçaların dış yüzeyine diş açılması pafta, ovalama veya farklı işleme yöntemleri gerektirebilir.
Delme ve kılavuz çekme aynı makinede yapılabilir mi?
Parça geometrisi, toleranslar, takım yerleşimi ve hedef çevrim uygunsa iki işlem aynı makine üzerinde sıralı biçimde uygulanabilir. Uygunluk numune ve teknik resim üzerinden değerlendirilir.
Farklı diş ölçüleri aynı makinede işlenebilir mi?
Takım tutucu, kılavuz, reçete ve gerektiğinde fikstür değişimiyle farklı ölçüler değerlendirilebilir. Aynı makinede uygulanabilecek aralık, parça yapısı ve proses kuvvetlerine göre proje aşamasında belirlenir.
Takım kırılması tamamen önlenebilir mi?
Uygun kesme parametreleri ve proses takibi takım zorlanmasının tespit edilmesine yardımcı olabilir; ancak takım kırılmasının her koşulda tamamen önleneceği garanti edilemez. Malzeme, delik kalitesi, takım aşınması ve yağlama koşulları birlikte değerlendirilmelidir.
Kılavuz ucu delikte sıkışırsa makine ne yapar?
Kılavuz ucu, ayarlanabilir tork sınırlayıcı bir kavrama üzerinden tahrik edilir. Sıkışma veya beklenenin üzerinde direnç oluştuğunda kavrama boşa çıkar ve moment takıma aktarılmaz. Servo tahrikli ünitelerde buna akım ve tork izleme eklenerek hattın durdurulması ve nedenin kayıt altına alınması sağlanabilir.
Kör deliklerde diş derinliği nasıl sabit tutulur?
Hedef derinliğe ulaşıldığında mil dönüş yönü otomatik olarak değişir ve takım geri çekilir. Derinlik, servo tahrikli ünitelerde kontrol üzerinden tanımlanır; pnömatik ve hidrolik uygulamalarda mekanik strok sınırlayıcı ve sensör düzeniyle sağlanır. Böylece her parçada aynı diş boyu elde edilir ve delik tabanına dayanma kaynaklı kırılmalar önlenir.
Alüminyum ile çelikte aynı kılavuz ucu kullanılabilir mi?
Genellikle uygun olmaz. Alüminyum ve bakır alaşımlarında talaş uzun ve yapışkan, çelik ve dökme demirde daha kırılgan ve kesme kuvveti yüksektir. Kanal yapısı, kaplama ve talaş tahliye yönü malzemeye göre seçilir. İşlenecek malzemeleri fizibilite aşamasında paylaşmanız bu seçimi doğru yapmamızı sağlar.
Bir parçadaki birden fazla diş aynı anda açılabilir mi?
Delik konumları sabit ve uygun aralıktaysa çok milli kafayla eş zamanlı diş açma planlanabilir; bu düzen çevrim süresini kısaltır. Konumlar üründen ürüne değişiyorsa tek milli ve konumlandırmalı çözüm daha esnek olur. Uygunluk, teknik resim ve numune üzerinden değerlendirilir.
İlgili Delme ve Kılavuz Çekme Projeleri
Uzun profil parçalarındaki otomatik delik işlemleri için profil delme makinesi, genel delme uygulamaları için otomatik delik delme sistemleri ve iki işlemin aynı özel projede birleştiği örnek için alüminyum köşe sacı delme ve kılavuz çekme makinesi sayfalarımızı inceleyebilirsiniz.
Kılavuz Çekme Makinesi için Teklif Alın
Parça numunenizi veya teknik resminizi, diş ölçüsünü ve kapasite beklentinizi paylaşın; mühendislik ekibimiz size özel çözüm kapsamını değerlendirsin.
- Sabit Hat: 0(212) 321 93 41
- Cep / Satış: 0537 367 37 53
- E-posta: satis@cozumotomasyon.com.tr
Yorum yok