
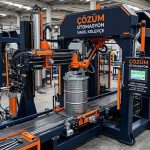
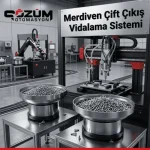
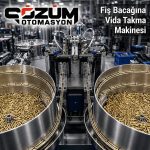
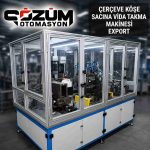
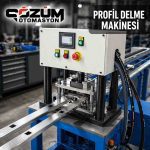


Otomatik delik delme sistemleri; alüminyum profil, sac, çelik, plastik ve projeye uygun diğer parçalar üzerinde tekrarlı delme, zımbalama, havşa açma veya pah kırma işlemlerini kontrollü biçimde gerçekleştirmek için tasarlanır.
Çözüm Otomasyon, standart matkap veya tezgâh satışı yerine müşterinin parçasına, delik konumlarına, hedef çevrimine ve üretim hattına özel makine geliştirir. Parça besleme, konumlandırma, delme ve kontrol adımları; uygulamanın ihtiyacına göre tek istasyonda veya birden fazla prosesin bulunduğu otomatik bir hatta birleştirilebilir.
Profil delme makinesi uygulamalarında uzun parça konveyör veya servo sürme mekanizmasıyla ilerletilebilir; sabit parçalarda fikstür ve sensörlerle doğru konum doğrulanabilir. Kullanılacak matkap, zımba veya çoklu delme yapısı numune ve proses değerlendirmesinden sonra belirlenir.
Otomatik Delik Delme Makinesi Nasıl Çalışır?
1. Parçanın Beslenmesi ve Konumlandırılması
Parça; operatör, konveyör, magazin, vibrasyonlu besleyici veya robot yardımıyla istasyona alınabilir. Fikstür ve sensörler parçanın doğru yönde ve doğru konumda olduğunu kontrol etmeye yardımcı olur.
2. Delme Yönteminin Seçilmesi
Malzeme, et kalınlığı, delik çapı, delik adedi ve yüzey beklentisine göre döner takımla delme, zımba yöntemi, çoklu kafa veya özel işleme ünitesi seçilebilir. Aynı hatta delme sonrasında havşa açma, pah kırma ya da uygun projelerde diş çekme gibi ek işlemler planlanabilir.
3. PLC Kontrollü İşlem Sırası
PLC ve operatör paneli; parça algılama, sıkma, delme, takım geri çekme ve parça çıkarma adımlarını yönetebilir. Ürün çeşidine göre reçete seçimi, sayaç, alarm ve üretim hattı haberleşmesi eklenebilir.
4. Proses Kontrolü
Takım konumu, parça varlığı, işlem tamamlandı sinyali ve güvenlik ekipmanları sensörlerle takip edilebilir. Gerekli kontrol seviyesi; parçanın toleransına, üretim hızına ve kalite planına göre projelendirilir.
Ayrı Prosesleri Tek Hatta Toplamak
Klasik üretimde delme, havşa açma, diş çekme ve montaj çoğu zaman ayrı tezgâhlarda, ayrı operatörlerle yapılır. Parça her tezgâhta yeniden bağlanır, yeniden referanslanır ve istasyonlar arasında elle taşınır. Her aktarım; bekleme süresi, konumlandırma sapması ve yüzey hasarı riski demektir. Ara stok büyür, toplam çevrim tezgâh sayısına göre uzar.
Çözüm Otomasyon’un yaklaşımı, bu operasyonları tek bir kontrollü hat üzerinde birleştirmektir. Parça hatta bir kez bağlanır; besleme, konumlandırma, delme ve sonraki işlemler aynı referans üzerinden sırayla yürütülür, parça hattan işlenmiş hâlde çıkar. Bu sayfadaki uygulama bunun bir örneğidir: alüminyum köşe sacı parçaları hat üzerinde besleniyor, konumlandırılıyor, deliniyor, diş çekiliyor ve vidası takılıyor. Delme, diş açma ve vidalama ayrı tezgâhlara dağılmadan, tek gövdede ve tek çevrim içinde tamamlanıyor.
Hangi operasyonların birleştirileceği parçaya ve üretim hedefine göre belirlenir. Üretiminizde şu an ayrı ayrı yürüyen operasyonlar varsa, bunların hangilerinin tek bir otomasyonda toplanabileceğini parça numuneniz üzerinden değerlendiriyoruz.
Hat Üzerinde Parça Transferi ve İstasyon Geçişleri
Birden fazla prosesin bulunduğu hatlarda parçanın istasyonlar arasında nasıl taşındığı, işlem kalitesini doğrudan belirler. Uygulamaya göre indekslemeli döner tabla, lineer transfer mekanizması, ileri-geri süren servo araba veya konveyörlü aktarım tercih edilebilir. Döner tabla düzeni, birden fazla istasyonun eş zamanlı çalışmasına imkân verdiği için kısa çevrim beklenen parçalarda öne çıkar.
Parça hatta girerken fikstüre bağlanır ve bu bağlama noktası tüm istasyonlar boyunca referans olarak korunur. Böylece delik, havşa ve diş konumları birbirine göre tutarlı kalır; her istasyonda yeniden hizalama gerekmez. Fikstür ve mengene tasarımı, parçanın geometrisine ve işlem noktalarına göre projeye özel yapılır.
Otomatik Parça Besleme ve Hat Entegrasyonu
Hattın kesintisiz çalışması, parçanın istasyona doğru yönde ve düzenli aralıklarla ulaşmasına bağlıdır. Küçük ve orta boy parçalarda vibrasyonlu çanak besleyici, uzun profillerde magazin veya konveyörlü besleme, karışık geometrili parçalarda robotlu yükleme kullanılabilir. Operatör dökme hâlde yükleme yapar; parçaların sıralanması, yönlendirilmesi ve hatta aktarılması otomatik yürür.
Vibrasyonlu besleme kullanılan projelerde çanak geometrisi ve yönlendirme tırnakları parçaya özel tasarlanır. Bu konudaki mühendislik ayrıntıları için vibrasyonlu besleme sistemleri ve dizici çanak sayfamızı inceleyebilirsiniz.
Projeye Göre Uygulanabilen Delme Çözümleri
Bu bölüm; köşebent delme, menteşe delik açma ve punch/zımba uygulamalarını da parça ve malzeme uygunluğuna göre kapsar.
| Çözüm | Uygulama Yaklaşımı |
|---|---|
| Profil delme sistemi | Uzun alüminyum veya metal profillerin belirlenen koordinatlarda ilerletilerek delinmesi |
| Çoklu delme ünitesi | Parça yapısına uygun birden fazla delik noktasının aynı çevrim içinde işlenmesi |
| Zımba ile delme | Malzeme ve delik geometrisi uygun olduğunda kalıp veya punch ünitesiyle seri işlem |
| Havşa ve pah kırma | Montaj veya yüzey gereksinimine göre delik girişinin ek işlemle hazırlanması |
| Birleşik işleme hattı | Delme işleminin kılavuz çekme, vidalama, kontrol veya transfer istasyonlarıyla birleştirilmesi |
Hattı Genişletmek: Ek İstasyonlar
Delme hattı modüler kurgulanır; üretim ihtiyacı değiştiğinde yeni istasyonlar eklenebilir. Diş çekme ve otomatik beslemeli vidalama istasyonları bu sayfadaki uygulamada hâlihazırda delme hattıyla birlikte çalışmaktadır. Aynı mantıkla ölçüm, parça varlığı kontrolü ve işaretleme istasyonları da hatta eklenebilir.
İstasyonların hangi sırayla dizileceği parçanın işlem mantığına göre planlanır; havşa açma diş çekmeden önce, vidalama ise genellikle en sonda konumlandırılır. Mevcut bir hattınız varsa yeni istasyonun ona bağlanması; mekanik yerleşim, elektriksel arayüz ve güvenlik koşulları uygun olduğu ölçüde planlanabilir.
Hangi Parça ve Sektörlerde Kullanılabilir?
- Alüminyum ve profil işleme: merdiven profilleri, doğrama parçaları, raylar ve uzun profil uygulamaları
- Mobilya ve bağlantı elemanları: menteşe, bağlantı ve raf pimi delikleri
- Otomotiv ve metal parça üretimi: sac, braket, gövde ve montaj parçaları
- Beyaz eşya ve elektrik ekipmanları: panel, kabin ve montaj öncesi delik hazırlığı
- Özel amaçlı makineler: delme işleminin başka montaj veya kontrol adımlarıyla birleştirildiği üretim hatları
Doğru Makine Tasarımı İçin Gerekli Bilgiler
Delik delme makinesi için sabit bir kapasite veya hassasiyet değeri vermek doğru değildir. Sonuç; malzeme, takım, delik çapı, tolerans, parça bağlama yöntemi ve hedef çevrim süresine bağlıdır. Fizibilite çalışmasında aşağıdaki bilgiler değerlendirilir:
- Parça numunesi veya teknik resmi
- Malzeme türü ve et kalınlığı
- Delik çapı, adedi, koordinatları ve toleransları
- Havşa, pah kırma veya diş çekme gibi ek operasyonlar
- Saatlik üretim hedefi ve mevcut üretim yöntemi
- Operatörlü, yarı otomatik veya tam otomatik çalışma tercihi
- Mevcut hat, konveyör, robot ve veri iletişimi gereksinimleri
Üretim Verisi ve Endüstri 4.0 Uyumu
Hat, PLC ve dokunmatik operatör paneli üzerinden yönetilir. Ürün çeşidine göre reçete tanımlanabilir; operatör model seçtiğinde istasyon ayarları ve işlem sırası buna göre güncellenir, varyant geçişinde mekanik ayar ihtiyacı azalır.
İstasyonlardan alınan sinyaller üretim adedi, çevrim süresi, duruş nedeni ve hata kaydı olarak toplanabilir. Bu veriler operatör panelinde izlenebilir veya fabrikanızın üst sistemine aktarılabilir. İzlenebilirlik gereksinimi olan projelerde işlem sonuçlarının parça bazında kayıt altına alınması da planlanabilir.
Genel Sistem ile Özel Profil Delme Projesinin Farkı
Bu sayfa, farklı parça ve sektörlere uyarlanabilen otomatik delik delme sistemlerinin genel mühendislik yaklaşımını açıklar. Uzun profillerin koordinatlı olarak ilerletildiği özel uygulama için tam otomatik profil delme makinesi proje sayfamızı inceleyebilirsiniz. Profil delme makinesi seçimi, profil boyu, delik koordinatları ve ilerletme yöntemine göre projelendirilir.
Sıkça Sorulan Sorular
Bu makine standart matkap veya sütunlu matkap mıdır?
Hayır. Çözüm Otomasyon’un çalışması, seri üretimde kullanılmak üzere parçaya ve prosese özel geliştirilen otomatik veya yarı otomatik delme sistemidir.
Aynı makinede farklı parçalar işlenebilir mi?
Parçaların ölçüleri ve işlem noktaları uygunsa değişebilir fikstür, reçete veya takım düzeniyle çok ürünlü kullanım planlanabilir. Uygunluk teknik resim ve numune üzerinden değerlendirilir.
Delme ve kılavuz çekme aynı hatta yapılabilir mi?
Uygun projelerde delme işleminden sonra diş açma istasyonu eklenebilir. Bu operasyonun ayrıntıları için otomatik kılavuz çekme makinesi ve diş çekme üniteleri sayfamızı inceleyebilirsiniz.
Makine mevcut üretim hattına bağlanabilir mi?
Mekanik yerleşim, elektriksel arayüzler ve güvenlik koşulları uygunsa konveyör, robot veya diğer istasyonlarla entegrasyon planlanabilir.
Delme, kılavuz çekme ve vidalama tek makinede birleştirilebilir mi?
Evet. Bu sayfadaki uygulama tam olarak bunu yapmaktadır: alüminyum köşe sacı parçaları aynı hat üzerinde besleniyor, deliniyor, diş çekiliyor ve vidalanıyor. Hangi operasyonların birleştirileceği ve istasyonların hangi sırayla dizileceği, parçanın geometrisine ve işlem noktalarına göre fizibilite çalışmasında belirlenir.
Hattın çevrim süresi ve kapasitesi neye göre belirlenir?
Sabit bir kapasite değeri vermek doğru olmaz. Çevrim süresi; parçanın geometrisine, delik sayısı ve konumlarına, malzeme ve et kalınlığına, istasyon sayısına ve seçilen transfer yöntemine bağlıdır. Bu değerler parça numunesi ve teknik resim üzerinden hesaplanır.
Farklı model ve ölçüdeki parçalar aynı hatta işlenebilir mi?
İşlem noktaları ve bağlama geometrisi uygunsa evet. Değişebilir fikstür, ayarlanabilir istasyon konumu ve reçete tanımıyla çok ürünlü çalışma planlanabilir. Uygunluk, işlenecek tüm varyantların teknik resimleri üzerinden değerlendirilir.
Mevcut üretim yöntemimizi otomasyona taşımak için nereden başlamalıyız?
Parça numunesi veya teknik resim, hedef üretim adedi ve şu an ayrı ayrı yapılan operasyonların listesiyle başlıyoruz. Bu bilgilerle hangi operasyonların tek hatta toplanabileceğini ve hangi besleme-transfer yönteminin uygun olduğunu çıkarıp size özel çözüm kapsamını sunuyoruz.
Parça Numuneniz İçin Fizibilite Talebi
Parça numunenizi veya teknik resminizi, hedef üretim adedini ve işlem beklentinizi paylaşarak size uygun delme yöntemi ve otomasyon kapsamının değerlendirilmesini isteyebilirsiniz. 0537 367 37 53 numarasından Çözüm Otomasyon ile iletişime geçebilirsiniz.
Otomatik Delik Delme Sistemi için Teklif Alın
Parça numunenizi veya teknik resminizi, delik operasyonlarını ve kapasite beklentinizi paylaşın; mühendislik ekibimiz size özel çözüm kapsamını değerlendirsin.
- Sabit Hat: 0(212) 321 93 41
- Cep / Satış: 0537 367 37 53
- E-posta: satis@cozumotomasyon.com.tr
Yorum yok