

Mermi Kovanı Dizici Vibrasyon Makinesi
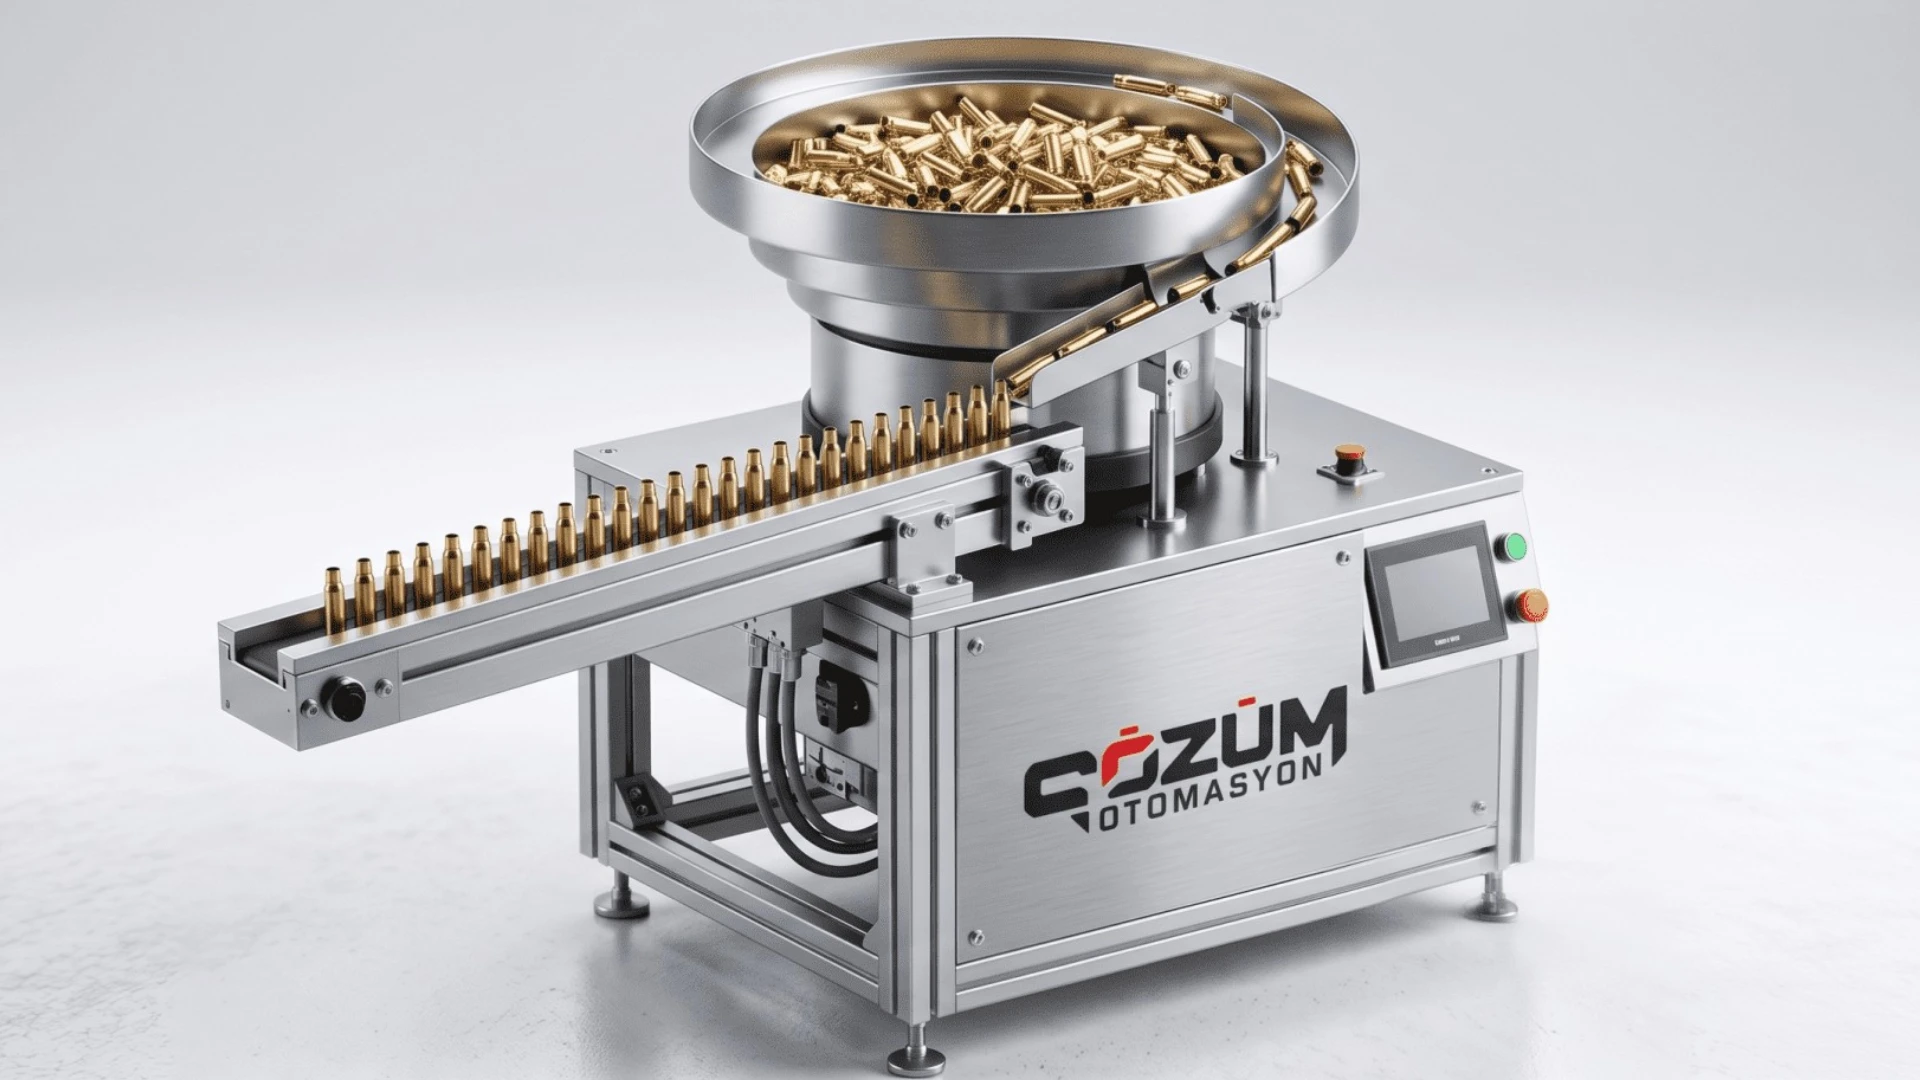
Mermi kovanı dizici vibrasyon makinesi, dökme haldeki boş kovan parçalarını belirlenen yönde sıralamak ve üretim hattına kontrollü biçimde aktarmak için parçaya özel tasarlanan otomatik besleme sistemidir. Çanak geometrisi, yönlendirme takımları ve çıkış rayı; kovan numunesi, istenen çıkış pozisyonu ve hedef kapasite birlikte değerlendirilerek projelendirilir.
Mermi Kovanı Dizici Vibrasyon Nedir?
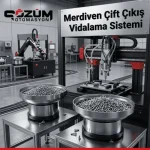
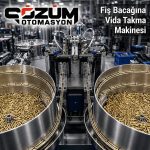
Sistem, vibrasyonlu çanak içerisinde ilerleyen kovanların mekanik seçme elemanlarıyla ayrılmasına ve uygun yöndeki parçaların tek sıra halinde çıkışa taşınmasına yardımcı olur. Uygun olmayan pozisyondaki parçalar yeniden çanağa döndürülür. Gerektiğinde çıkışta sensör, ayırıcı veya kontrol mekanizması kullanılabilir.
Bu çözüm genel amaçlı hazır bir çanaktan farklıdır. Kovanın boyu, çapı, ağırlık merkezi, ağız ve taban geometrisi ile yüzey hassasiyeti yönlendirme tasarımını doğrudan etkiler. Bu nedenle nihai sistem fiziksel numune veya doğrulanmış teknik resim üzerinden hazırlanmalıdır.
Sistem Nasıl Çalışır?
- Boş kovan parçaları çanağa veya yardımcı hazneye toplu halde yüklenir.
- Elektromanyetik tahrik ünitesi parçaların çanak yolunda ilerlemesini sağlar.
- Parçaya özel mekanik seçme elemanları uygun olmayan yönleri yeniden çanağa gönderir.
- Doğru pozisyondaki parçalar çıkış rayına veya lineer besleyiciye aktarılır.
- Sensör ve ayırıcı mekanizma, makine talebine göre parçaların kontrollü verilmesini sağlar.
Besleme hızı ve yönlendirme kararlılığı; parça geometrisi, yüzey durumu, çanak takımlaması ve sonraki istasyonun çevrim süresine bağlıdır. Doğrulanabilir kapasite numune testleri sonucunda belirlenir.
Mermi Kovanı Besleme Sisteminin Ana Bileşenleri
- Vibrasyonlu çanak: Kovanların toplu halde alınarak sıralama yoluna taşındığı ana bölümdür.
- Elektromanyetik tahrik ünitesi: Çanağın kontrollü titreşim hareketini oluşturur.
- Yönlendirme takımları: Kovanın istenen ağız veya taban yönüne göre seçilmesine yardımcı olan parçaya özel mekanik elemanlardır.
- Çıkış rayı veya lineer besleyici: Sıralanan parçaları makinenin teslim noktasına taşır.
- Sensör ve ayırıcı: Parça varlığını izler ve uygulamaya göre parçaları tekli ya da kontrollü aralıklarla verir.
- Kontrol ünitesi: Titreşim seviyesini ve makineyle çalış/dur senaryosunu yönetir.
Çanak, Lineer Ray ve Ayırıcı Birlikte Nasıl Seçilir?
Çanak yalnızca parçayı sıralar; sonraki istasyonun parçayı nasıl alacağı da sistem tasarımının bir parçasıdır. Teslim noktasına mesafe varsa lineer besleme sistemi, tek parça talep ediliyorsa pnömatik veya mekanik ayırıcı, daha fazla stok gerekiyorsa bunker çözümü değerlendirilebilir.
Benzer çanaklı besleme uygulamalarını karşılaştırmak için Feeder Bowl Sistemleri ve Çanak Dizici Vibrasyon Makinesi sayfalarımızı inceleyebilirsiniz.
İstenen Çıkış Pozisyonu Neden Önemlidir?
Kovanın ağız kısmının, tabanının veya ekseninin makineye hangi yönde teslim edileceği; çanak içindeki seçme elemanlarını ve çıkış rayının geometrisini belirler. Aynı parçanın farklı çıkış yönleri için farklı takımlama gerekebilir. Bu bilgi proje başlangıcında açıkça tanımlanmalıdır.
Yüzey Koruması ve Kaplama Seçenekleri
Pirinç veya hassas yüzeyli metal parçaların çanak ve rayla teması, uygulamaya göre iz veya çalışma sesi oluşturabilir. Uygun poliüretan ya da benzeri yüzey kaplamaları; metal-metal temasını azaltmaya, parçanın ilerleme davranışını düzenlemeye ve çalışma sesini düşürmeye yardımcı olabilir.
Kaplama tipi ve kalınlığı standart bir değer olarak kabul edilmemelidir. Parçanın yüzeyi, ağırlığı, kullanılan temizleme yöntemi ve hedef besleme davranışı birlikte değerlendirilmelidir. Kaplama, düzenli aşınma kontrolü gerektiren bir sarf yüzeyidir.
Teknik Seçim İçin Gerekli Bilgiler
- Fiziksel numune veya ölçülü teknik resim
- Kovanın malzemesi, boyu, çapı ve ağırlığı
- İstenen çıkış yönü ve teslim pozisyonu
- Hedef adet/dakika veya makine çevrim süresi
- Besleme çıkış yüksekliği ve hat bağlantı ölçüleri
- Yüzey hassasiyeti ve kabul kriterleri
- PLC, sensör, bunker ve ses kabini ihtiyacı
- Tek tip veya birden fazla parça kullanımı
Bu veriler olmadan kesin kapasite, çanak çapı, kaplama veya çoklu parça uyumluluğu belirtilmemelidir.
PLC ve Sensör Entegrasyonu
Çıkış noktasındaki parça varlık sensörü, ray dolduğunda beslemeyi durdurmak veya aşağı akıştaki makine parça istediğinde sistemi yeniden çalıştırmak için kullanılabilir. Uygulamaya göre NO/NC dijital sinyal, röle kontağı veya 0–10V analog kontrol değerlendirilebilir.
Kontrol bağlantısı, mevcut makinenin elektrik projesi ve güvenlik senaryosuna göre hazırlanmalıdır. Titreşim seviyesinin ayarlanması için uygun vibrasyon bobini kontrol cihazı seçilir; sensör ve ayırıcı sinyalleri ise gerektiğinde PLC üzerinden koordine edilir.
Hat Entegrasyonu Nasıl Planlanır?
Mekanik teslim noktası, çıkış yüksekliği, parça tampon mesafesi ve makinenin çevrim talebi proje başında belirlenir. Kovanların rayda birikmesi veya makine durduğunda beslemenin devam etmesi istenmeyen sıkışmalara yol açabileceğinden, çanak ile sonraki istasyon arasında uygun dur-kalk mantığı kurulmalıdır.
Hız kontrollü besleme yaklaşımı hakkında ayrıntılı bilgi için Speed Feeder / Hız Kontrollü Besleyici sayfamızı inceleyebilirsiniz.
Opsiyonel Yardımcı Sistemler
- Seviye sensörlü bunker veya elevatör
- Lineer çıkış rayı ve parça tamponlama
- Pnömatik ya da mekanik tekleme ayırıcısı
- Parça varlık ve yığılma sensörleri
- Ses izolasyon kabini
- Makine veya PLC ile çalışma sinyali bağlantısı
Her yardımcı ekipman gerekli değildir; sistem kapsamı parçanın davranışı ve hattın gerçek ihtiyacına göre belirlenir.
Numune Testi ve Kabul Kriterleri
Proje öncesinde yalnızca katalog bilgilerine dayanmak yerine gerçek numunelerle besleme denemesi yapılmalıdır. Test sırasında yönlendirme yöntemi, hedef hız, yüzey teması, çıkış pozisyonu ve makineye teslim biçimi birlikte değerlendirilir.
- Numune ve teknik veriler incelenir.
- Hedef kapasite ile çıkış yönü tanımlanır.
- Çanak ve yönlendirme takımları tasarlanır.
- Gerçek parçalarla besleme testi gerçekleştirilir.
- Sonuçlara göre mekanik ayarlar ve kontrol parametreleri netleştirilir.
Kabul kriterleri; doğrulanmış adet/dakika değeri, istenen çıkış yönü, yüzey kabul şartı ve hat sinyalleri gibi ölçülebilir maddeler halinde proje teklifinde belirtilmelidir.
Bakımda Kontrol Edilmesi Gerekenler
- Çanak ve ray üzerinde yabancı madde veya birikme
- Yönlendirme elemanlarında gevşeme ve mekanik temas
- Kaplama yüzeyinde aşınma, yırtılma veya ayrılma
- Sensör yüzeyinin temizliği ve algılama mesafesi
- Bağlantı elemanları, yaylar ve tahrik ünitesinin durumu
- Kontrol cihazı, kablo ve topraklama bağlantıları
Bakım aralığı için tek bir süre vermek doğru değildir. Kontrol sıklığı kullanım yoğunluğu, ortam şartları ve üretici bakım talimatına göre belirlenmelidir.
Sık Sorulan Sorular
Aynı sistem farklı kovan geometrileriyle çalışabilir mi?
Birbirine yakın ölçü ve davranışa sahip bazı parçalar için ayarlanabilir veya değiştirilebilir takımlama mümkün olabilir. Uygunluk her numune grubu için ayrı test edilmelidir.
Kapasite önceden kesin olarak verilebilir mi?
Hedef kapasite proje başlangıcında belirlenebilir; doğrulanmış kapasite ise gerçek numune, yönlendirme adımları ve çıkış düzeniyle yapılan test sonucunda verilir.
Ses izolasyon kabini gerekli midir?
Parça malzemesi, çanak çapı, besleme hızı ve çalışma ortamı ölçülerek karar verilmelidir. Kaplama ve kabin seçenekleri çalışma sesini azaltmaya yardımcı olabilir.
Bu sayfa dolu veya aktif mühimmat beslemesini kapsıyor mu?
Bu sayfadaki genel açıklamalar boş metal kovan parçalarının sıralanması ve aktarılması içindir. Enerjetik malzeme veya aktif mühimmat içeren prosesler; ayrıca proses güvenliği, mevzuat ve yetkili mühendislik değerlendirmesi gerektirir ve standart bir vibrasyonlu besleyici tanımıyla ele alınmamalıdır.
Mermi Kovanı Dizici Vibrasyon Sistemi İçin Teklif Alın
Boş kovan numunenizi veya teknik resminizi, istenen çıkış yönünü, hedef kapasiteyi ve hat bağlantı bilgilerini paylaşın; parçaya özel besleme çözümünü birlikte değerlendirelim.
Telefon: 0537 367 37 53
E-posta: satis@cozumotomasyon.com.tr