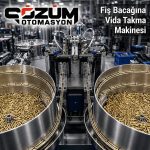


Vibrasyonlu besleyici sistemleri, dökme haldeki parçaların ayrılması, belirli bir yönde sıralanması ve üretim hattına kontrollü biçimde aktarılması için kullanılır. Doğru çözüm yalnızca parça adına bakılarak seçilmez; geometri, ağırlık merkezi, yüzey, hedef kapasite, çıkış yönü ve sonraki istasyonun parçayı alma biçimi birlikte değerlendirilir.
Bu rehberde çanak, konik çanak, lineer besleyici, hız kontrollü sistem ve bunker/elevatör gibi bileşenlerin görevlerini karşılaştırarak hangi uygulamada neyin değerlendirilmesi gerektiğini açıklıyoruz.
Vibrasyonlu Besleme Sistemi Nasıl Çalışır?
Elektromanyetik tahrik ünitesi, çanak veya ray üzerinde kontrollü bir titreşim hareketi oluşturur. Parçalar bu hareketle ilerlerken mekanik seçme elemanları uygun olmayan pozisyonları yeniden besleme alanına gönderir. Doğru yöndeki parçalar çıkış rayına, lineer besleyiciye veya ayırıcı mekanizmaya taşınır.
Titreşim seviyesi bir kontrol cihazıyla ayarlanabilir; ancak kontrol cihazı tek başına doğru yönlendirme sağlamaz. Kararlı bir sistem için çanak geometrisi, mekanik takımlama, ray ayarı ve kontrol parametreleri birlikte çalışmalıdır.
Vibrasyonlu Besleyici Modellerinin Karşılaştırması
| Çözüm | Temel görevi | Hangi durumda değerlendirilir? | Dikkat edilmesi gereken |
|---|---|---|---|
| Çanak dizici / Bowl Feeder | Dökme parçaları ayırmak ve yönlendirmek | Küçük parçaların belirli pozisyonda tek sıra çıkması gerektiğinde | Her parça için özel yönlendirme takımı gerekebilir |
| Konik çanak | Çanak içi ilerleme ve yönlendirme alanı oluşturmak | Parça davranışı ve yerleşim ihtiyacı konik geometriye uygunsa | Konik form tek başına uygunluk garantisi değildir; numune testi gerekir |
| Lineer besleyici | Sıralanmış parçaları doğrusal hatta taşımak ve tamponlamak | Çanak çıkışı ile makine arasında mesafe veya birikme alanı gerektiğinde | Genellikle toplu parçayı tek başına sıralayan ana ünite değildir |
| Hız kontrollü besleyici | Parça akışını proses talebine göre ayarlamak | Besleme seviyesinin sensör veya üst kontrol sistemiyle yönetilmesi gerektiğinde | Hız ayarı, mekanik yönlendirme tasarımının yerine geçmez |
| Bunker / Elevatör | Parça depolamak ve ana besleyiciye kontrollü takviye yapmak | Operatörün sık dolum yapması istenmediğinde | Parça seviyesi ve çanağın aşırı dolması sensörle kontrol edilmelidir |
| Step Feeder | Parçaları kademeli hareketle yükseltip çıkışa taşımak | Parça hassasiyeti, temizlik veya düşük sürtünme ihtiyacı bu yöntemi gerektiriyorsa | Her parçaya uygun değildir; ayrı uygulama değerlendirmesi gerekir |
1. Çanak Dizici Vibrasyon Sistemleri
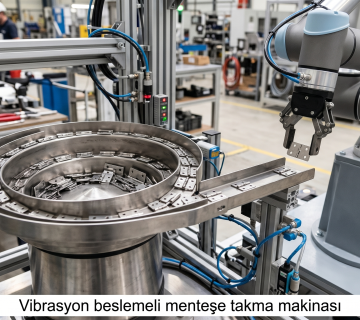
Çanak dizici vibrasyon makinesi, karışık parçaları spiral veya parçaya özel bir yol üzerinde ilerleterek uygun pozisyonda çıkışa taşımak için kullanılır. Vida, somun, pul, pim, kapak, yay ve benzeri küçük komponentler için değerlendirilebilir.
Çanak üstü yönlendirme elemanları parçanın ölçüsüne ve hedef çıkışına göre hazırlanır. Bu nedenle farklı parçaların aynı çanakta çalışıp çalışamayacağı yalnızca ölçü benzerliğine bakılarak değil, gerçek numune denemesiyle belirlenmelidir.
2. Konik Dizici Vibrasyon
Konik dizici vibrasyon, çanak geometrisinin konik formda oluşturulduğu bir bowl feeder çözümüdür. Konik yapı; parçanın çanak içindeki hareketi, kullanılabilir yönlendirme yolu ve makinenin yerleşim ihtiyacına göre avantaj sağlayabilir.
Konik ve silindirik çanak arasında evrensel olarak “daha iyi” bir seçenek yoktur. Uygun geometri; parça davranışı, hedef hız, çıkış yönü ve mevcut alan değerlendirilerek seçilir.
3. Feeder Bowl Sistemleri
Feeder Bowl Sistemleri, çanak, tahrik ünitesi, kontrol cihazı, yönlendirme takımları ve gerektiğinde lineer çıkış ile ayırıcıdan oluşan bütünleşik besleme çözümünü ifade eder. Yalnızca çanak çapına veya motor gücüne bakmak yerine sistemin parçayı sonraki prosese nasıl teslim edeceği değerlendirilmelidir.
4. Lineer Besleme Sistemleri
Lineer besleme sistemi, çanakta sıralanan parçaları doğrusal bir ray üzerinde makine girişine taşımaya yardımcı olur. Ray uzunluğu, çıkış yüksekliği, sensör konumu ve biriktirme mesafesi projeye göre belirlenir.
Lineer ray; parça tamponu oluşturmak, çanak ile makine arasındaki mesafeyi kapatmak veya ayırıcıya düzenli akış sağlamak için kullanılabilir. Parçanın rayda sıkışmaması için kanal toleransı ve titreşim ayarı numuneyle doğrulanmalıdır.
5. Speed Feeder ve Hız Kontrolü
Speed Feeder / Hız Kontrollü Besleyici, parça akışının proses ihtiyacına göre ayarlanmasına odaklanır. Manuel ayar, sensör geri bildirimi veya uygun projelerde PLC’den gelen referans sinyali kullanılabilir.
Çanak veya lineer ünitenin kontrolü için kullanılacak vibrasyon bobini kontrol cihazı; bobinin akımı, gerilimi, çalışma frekansı ve gerekli giriş sinyallerine göre seçilmelidir.
Bunker ve Elevatör Ne Zaman Gerekir?
Ana çanağın sık aralıklarla elle doldurulması üretim takibini zorlaştırıyorsa bunker veya elevatör kullanılabilir. Seviye sensörü, ana çanaktaki parça miktarını izleyerek yardımcı hazneden kontrollü takviye yapılmasına yardımcı olur.
Hazne kapasitesi için sabit bir litre değeri vermek doğru değildir. Parça ağırlığı, çanak yükü, operatör dolum aralığı ve makinenin tüketim hızı birlikte hesaplanmalıdır.
Kaplama ve Ses Kontrolü
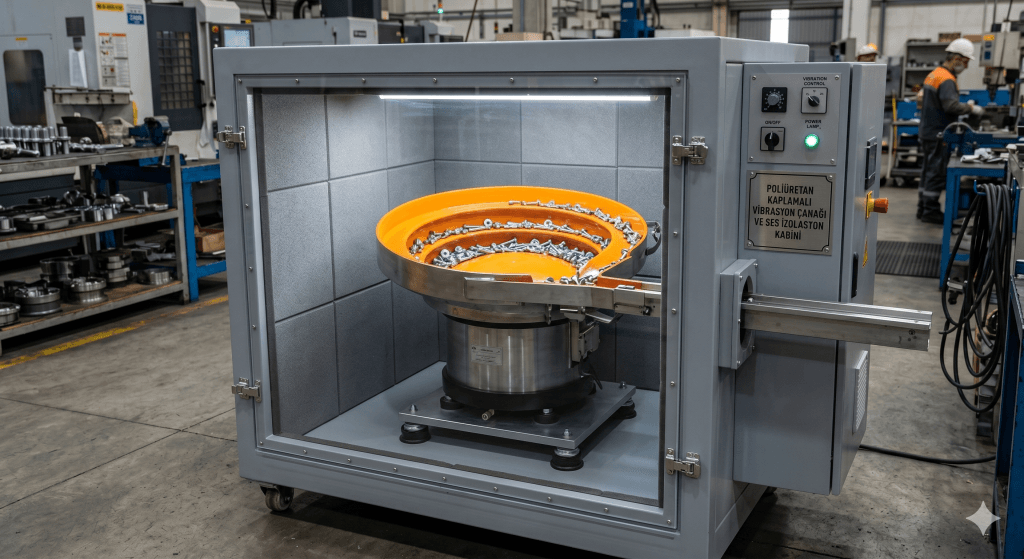
Poliüretan ve benzeri kaplamalar, uygulamaya bağlı olarak parça ile metal yüzey arasındaki teması azaltmaya, ilerleme davranışını düzenlemeye ve çalışma sesini düşürmeye yardımcı olabilir. Kaplama seçimi parça yüzeyi, ağırlık, sürtünme ihtiyacı ve kullanılan temizlik yöntemi dikkate alınarak yapılmalıdır.
Metal parçaların oluşturduğu sesin yalnızca kaplamayla yeterince azaltılamadığı uygulamalarda ses izolasyon kabini değerlendirilebilir. Gerekli çözüm, çalışma ortamındaki gerçek ölçüm ve işletmenin sınırları üzerinden belirlenmelidir.
Sensör, PLC ve Hat Entegrasyonu
Parça varlık sensörü, ray dolduğunda beslemeyi durdurmak veya makine parça istediğinde yeniden başlatmak için kullanılabilir. Dijital çalış/dur sinyali ile 0–10V analog hız referansı farklı görevler üstlenir; kullanılacak yöntem mevcut otomasyon projesine göre seçilir.
PLC, her vibrasyon projesinde zorunlu değildir. Basit sistemler bağımsız kontrolle çalışabilirken, çok istasyonlu veya izlenebilirlik gerektiren hatlarda üst kontrol sistemiyle haberleşme yararlı olabilir.
Doğru Besleyiciyi Seçmek İçin 8 Kriter
- Parçanın ölçüsü, ağırlığı ve ağırlık merkezi
- Karışma, üst üste binme veya birbirine geçme davranışı
- İstenen çıkış yönü ve teslim pozisyonu
- Hedef adet/dakika veya çevrim süresi
- Makine giriş yüksekliği ve kullanılabilir yerleşim alanı
- Yüzey hassasiyeti, kaplama ve temizlik ihtiyacı
- Sensör, ayırıcı, bunker ve PLC bağlantısı
- Tek parça veya farklı parça çeşitleriyle çalışma gereksinimi
Numune Testi Neden Gereklidir?
Besleme sisteminde katalog bilgisi tek başına yeterli değildir. Aynı ölçüye yakın iki parçanın ağırlık merkezi veya yüzey sürtünmesi farklı olabilir ve çanakta farklı davranabilir. Numune testiyle yönlendirme yöntemi, gerçek çalışma aralığı, çıkış kararlılığı ve yüzey teması değerlendirilir.
Teklif öncesinde numune, teknik resim, hedef kapasite, çıkış yönü ve mevcut hat bilgileri paylaşılmalıdır. Doğrulanabilir kapasite ve sistem kapsamı test sonuçlarıyla netleştirilmelidir.
Sık Sorulan Sorular
Her parça vibrasyonlu çanakla beslenebilir mi?
Hayır. Çok hassas, birbirine geçen, geometrisi kararsız veya titreşimden olumsuz etkilenen parçalar için step feeder, esnek besleyici veya farklı taşıma yöntemi gerekebilir.
Aynı çanak farklı ürünlerde kullanılabilir mi?
Birbirine yakın geometriye sahip bazı parçalar için değiştirilebilir ya da ayarlanabilir takımlama mümkün olabilir. Uygunluk her parça grubu için test edilmelidir.
Besleme hızı nasıl belirlenir?
Hedef hız proses tarafından tanımlanır; gerçekleştirilebilir ve kararlı çalışma değeri parça davranışı, yönlendirme adımları, çıkış rayı ve numune testleri sonucunda belirlenir.
Yeni bir sayfa mı, mevcut ürün sayfası mı kullanılmalı?
Bu rehber modelleri karşılaştırmak içindir. Belirli bir ürün için teknik teklif isteyen ziyaretçiler yukarıdaki ilgili ürün sayfalarına geçebilir; böylece aynı anahtar kelime için birbirini tekrar eden ürün sayfaları oluşturulmaz.
Vibrasyonlu Besleme Sistemi İçin Teknik Değerlendirme İsteyin
Parça numunenizi veya teknik resminizi, hedef kapasiteyi, istenen çıkış yönünü ve hat bağlantı bilgilerini paylaşın; uygun besleme modelini birlikte değerlendirelim.
Telefon: 0537 367 37 53
E-posta: satis@cozumotomasyon.com.tr