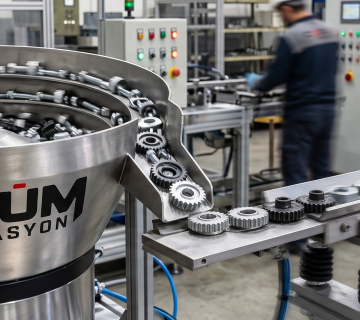
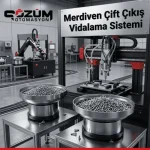
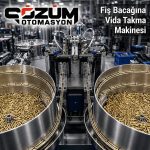


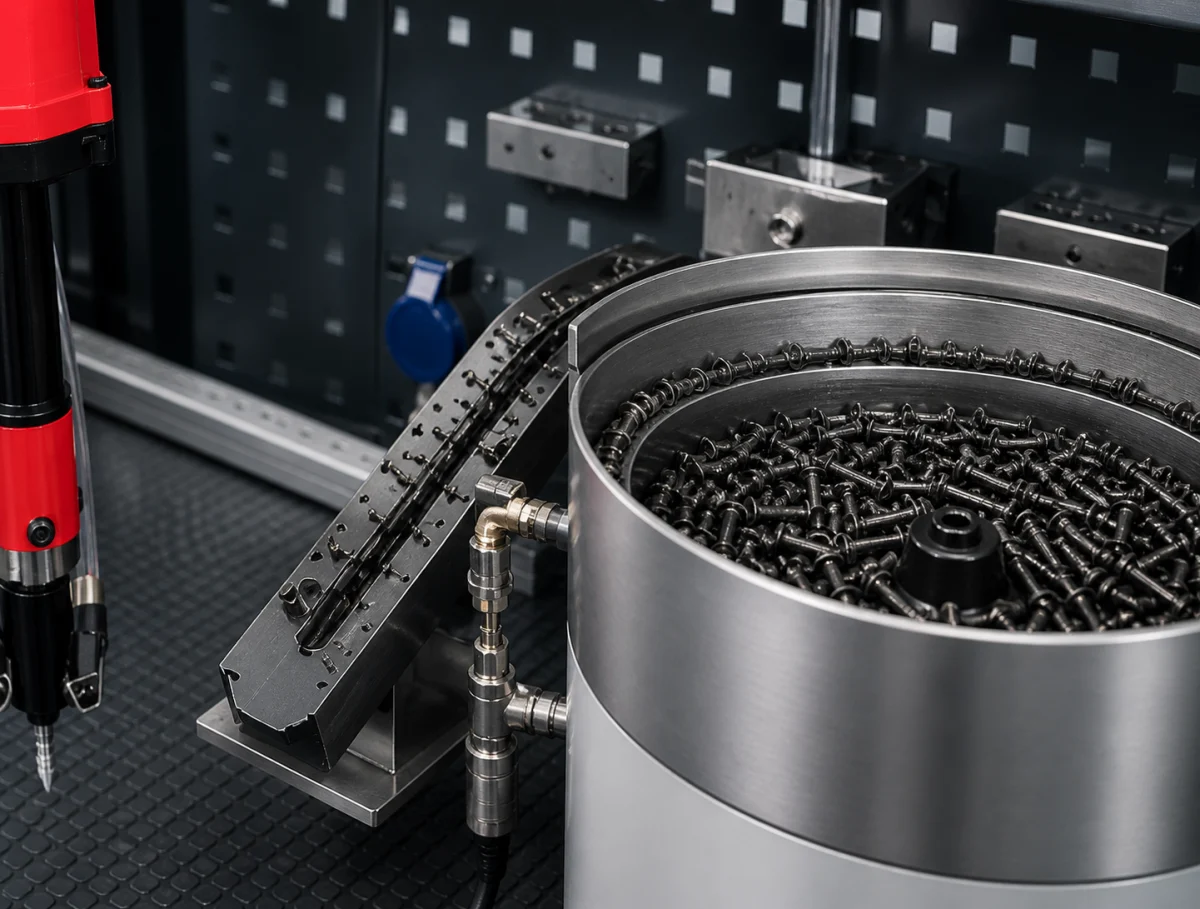
Vibrasyonlu vida besleme sistemi, dökme haldeki vidaları belirli bir yönde sıralar, tek sıra halinde ilerletir ve montaj istasyonuna kontrollü biçimde teslim eder. Sistemin görevi yalnızca vidayı çanaktan çıkarmak değildir; ters duran, üst üste binen veya uygun olmayan yöndeki vidaları ayırarak sonraki proses için kararlı bir akış oluşturmaktır.
Her vida aynı şekilde davranmaz. Gövde uzunluğu, baş çapı, uç formu, yüzey kaplaması ve istenen teslim yönü değiştiğinde çanak takımlaması, lineer ray, ayırıcı ve transfer bileşenleri de yeniden değerlendirilir. Bu nedenle doğru çözüm katalogdan yalnızca bir model seçilerek değil, vida numunesi ve üretim prosesi birlikte incelenerek belirlenir.
Vida Besleme Sistemi Nasıl Çalışır?
Vibrasyonlu vida besleme süreci birbiriyle bağlantılı beş temel aşamada gerçekleşir:
- Dökme yükleme: Vidalar vibrasyonlu çanağa veya yardımcı hazneye karışık halde yüklenir.
- İlerletme ve yönlendirme: Elektromanyetik titreşim vidaları çanak içindeki spiral yol boyunca hareket ettirir. Parçaya özel mekanik elemanlar uygun olmayan yönleri yeniden çanağa düşürür.
- Lineer taşıma: Doğru yönde sıralanan vidalar lineer ray üzerinde tek sıra halinde ilerler. Bu alan aynı zamanda kısa süreli bir tampon görevi görebilir.
- Tekli ayırma: Pnömatik veya mekanik ayırıcı, sıradaki vidayı diğerlerinden ayırarak transfer noktasına hazırlar.
- Kontrollü teslim: Vida; uygulamaya göre hortum, nozul, tutucu başlık ya da doğrudan alma mekanizması üzerinden vidalama istasyonuna aktarılır.
Sensörler raydaki vida varlığını ve birikme seviyesini izler. Ray dolduğunda besleme geçici olarak durdurulabilir; istasyon vida tükettiğinde sistem yeniden çalıştırılabilir. Böylece çanağın gereksiz yere sürekli çalışması ve ray üzerinde aşırı birikme oluşması önlenir.
Çanak, Lineer Ray ve Ayırıcı Birlikte Neden Önemlidir?
Çanak vidaları yönlendirir, lineer ray düzenli akış ve tampon oluşturur, ayırıcı ise montaj istasyonuna her çevrimde tek vida verilmesini sağlar. Bu bileşenlerden yalnızca birinin doğru çalışması yeterli değildir. Çanak çıkışı hızlı olsa bile lineer rayda sıkışma yaşanıyorsa veya ayırıcı iki vidayı birlikte alıyorsa kararlı üretim elde edilemez.
Bu nedenle sistem değerlendirmesi en yüksek anlık besleme hızına göre değil, tüm bileşenlerin birlikte sürdürebildiği kararlı çevrime göre yapılmalıdır.
Vida Geometrisi Tasarımı Nasıl Değiştirir?
| İncelenen özellik | Besleme sistemine etkisi |
|---|---|
| Gövde çapı ve toplam uzunluk | Ray kanalı, çanak yolu, ayırıcı boşluğu ve transfer bağlantısının ölçülerini etkiler. |
| Baş çapı ve baş yüksekliği | Vidanın hangi yüzeyden taşınacağını ve ray üzerinde nasıl tutulacağını belirler. |
| Baş tipi ve uç formu | Yönlendirme elemanlarını, tutucu başlığı ve vidalama ucuna teslim yöntemini değiştirir. |
| Uzunluk ile baş ölçüsü arasındaki oran | Vidanın devrilme, ters dönme veya rayda kararsız ilerleme riskini etkileyebilir. |
| Yüzey kaplaması ve yağ durumu | Sürtünme, kayma, yapışma, sensör algılama ve yüzey hasarı riskini değiştirebilir. |
| Üretim toleransları | Aynı isimdeki vidaların ray ve ayırıcı içinde farklı davranmasına neden olabilir. |
| İstenen teslim yönü | Vidanın baştan, uçtan, yatay veya dikey taşınmasına göre mekanik düzeni belirler. |
Neden Standart Bir Kapasite Değeri Verilmez?
Besleme kapasitesi yalnızca çanak çapına veya titreşim seviyesine bağlı değildir. Vidanın geometrisi, yüzeyi, gerekli yönlendirme adımları, ray uzunluğu, ayırıcının çevrimi, transfer mesafesi ve montaj istasyonunun talebi birlikte değerlendirilir.
Titreşim seviyesini sürekli artırmak her zaman daha yüksek kapasite sağlamaz. Aşırı titreşim vidaların sıçramasına, üst üste binmesine veya yönlendirme elemanlarını geçememesine yol açabilir. Doğru çalışma noktası, numune testinde elde edilen sürdürülebilir ve kararlı akış üzerinden belirlenir.
Vida Besleme Ünitesinin Temel Bileşenleri
- Vidaya özel yönlendirme elemanlarına sahip vibrasyonlu çanak
- Elektromanyetik tahrik ünitesi ve uygun kontrol cihazı
- Tek sıra akış ve tampon sağlayan lineer besleme rayı
- Vida varlığı ile ray doluluğunu izleyen sensörler
- Vidaları tek tek hazırlayan pnömatik veya mekanik ayırıcı
- Uygulamaya göre transfer hortumu, nozul veya tutucu başlık
- Montaj istasyonuyla çalış/dur sinyali kuran kontrol bağlantıları
Vida Besleme ile Vidalama Aynı İşlem midir?
Hayır. Vida besleme ünitesi vidayı dizer, yönlendirir ve sıkma noktasına hazırlar. Vidalama sistemi ise vidayı parçaya takar, belirlenen tork veya proses kontrolüyle sıkma işlemini tamamlar.
Yalnızca dizme ve besleme çözümüne ihtiyacınız varsa otomatik vida besleme ünitemizi inceleyebilirsiniz. Besleme, endüstriyel vidalama ekipmanı ve elektronik tork kontrolünün birlikte ele alındığı komple prosesler için otomatik beslemeli vidalama sistemlerimiz hakkında bilgi alabilirsiniz.
Burada anlatılan çözüm Bosch veya DeWalt tipi akülü el aleti değildir. Endüstriyel üretim hattına entegre edilen, otomatik besleme ve kontrollü sıkma prosesine hizmet eden bir sistemdir.
Doğru Sistemi Seçmek İçin Gerekli Bilgiler
- Gerçek vida numunesi veya ölçülü teknik resim
- Vida başını, ucunu ve yüzeyini gösteren net fotoğraflar
- İstenen çıkış yönü ve montaj pozisyonu
- Hedef çevrim süresi veya dakikadaki vida ihtiyacı
- Çanak ile montaj istasyonu arasındaki mesafe ve yerleşim
- Operatörlü kullanım, robot veya otomatik istasyon bilgisi
- Mevcut PLC, sensör ve kontrol sinyalleri
- Tek vida tipiyle mi yoksa farklı vida çeşitleriyle mi çalışılacağı
Numune Testinde Neler Kontrol Edilir?
Numune testi sırasında vidanın çanak içindeki ilerleme davranışı, doğru yönü bulma kararlılığı, lineer rayda sıkışma ihtimali ve ayırıcıdan tekli çıkışı değerlendirilir. Yüzeyde çizilme, yağ nedeniyle yapışma veya vidaların birbirine geçmesi gibi riskler de gerçek parçayla görülür.
Test sonucunda çanak takımlaması, ray toleransı, sensör konumu, ayırıcı hareketi ve uygulanabilir besleme çevrimi netleştirilir. Bu çalışma, doğrulanmamış bir hız taahhüdü yerine gerçek üretim koşullarına yakın teknik veri sağlar.
Sık Karşılaşılan Besleme Sorunları
Vidaların ters yönde çıkması
Yönlendirme elemanları vida geometrisine uygun değilse hatalı yönler çıkışa ulaşabilir. Mekanik eleme adımları numune davranışına göre düzenlenmelidir.
Lineer rayda sıkışma veya üst üste binme
Ray toleransı, vida yüzeyi ve titreşim seviyesi birlikte kontrol edilmelidir. Yalnızca titreşimi artırmak sorunu büyütebilir.
Ayırıcının iki vida alması
Ayırıcı cebi, sensör konumu ve bekleme sırası vida ölçüsüne göre ayarlanmalıdır. Bir sonraki vidanın ayırma alanına erken girmesi önlenmelidir.
Transfer sırasında vidanın dönmesi
Transfer hortumu, hava ayarı, nozul ve teslim yönü birlikte incelenmelidir. Uzun veya başına göre kısa gövdeli vidalar farklı teslim düzenleri gerektirebilir.
Sık Sorulan Sorular
Her vida vibrasyonlu sistemle beslenebilir mi?
Her vida için otomatik uygunluk varsayılmaz. Geometri, yüzey, birbirine geçme davranışı ve teslim yönü incelenir; kesin karar numune testiyle verilir.
Aynı sistem farklı vida ölçülerinde kullanılabilir mi?
Birbirine yakın bazı vida çeşitlerinde değiştirilebilir takımlar veya ayarlanabilir bileşenler değerlendirilebilir. Ancak çanak, ray, ayırıcı ve transfer düzeninin her vida için uygunluğu ayrıca test edilmelidir.
Mevcut üretim hattına bağlanabilir mi?
Evet. Mekanik yerleşim, elektrik bağlantıları, sensör sinyalleri ve montaj istasyonunun vida talebi incelendikten sonra entegrasyon projelendirilebilir.
Vida besleme hızı nasıl belirlenir?
Hedef çevrim müşteri prosesiyle tanımlanır. Sürdürülebilir besleme hızı ise numune testi, yönlendirme adımları, ray ve ayırıcı çevrimi birlikte değerlendirilerek belirlenir.
Teklif için vida numunesi gerekli midir?
Ön değerlendirme teknik resimle yapılabilir; ancak yönlendirme, sürtünme, yüzey ve gerçek çalışma davranışını doğrulamak için fiziksel numune gereklidir.
Vida Besleme Sistemi İçin Teknik Değerlendirme İsteyin
Vida numunenizi veya ölçülü teknik resminizi, hedef çevrimi ve montaj istasyonunun yerleşim bilgisini paylaşın; üretim hattınıza uygun besleme çözümünü birlikte değerlendirelim.
Telefon: 0537 367 37 53
E-posta: satis@cozumotomasyon.com.tr